
Schluss mit Zettelwirtschaft und Rueckfragemarathons in der Werkstatt
Wenn i ere Schwiizer Schriinerei, Schlosserei oder Montagewerkstatt de Tag mit Sueche, Nachfröge und Improvisiere verbruucht wird, gaht wertvolli Zyt verlore. Es Werkzeug ligt am falsche Ort, s Material für de nächscht Auftrag isch no nöd parat, e Zeichnig fehlt oder de Lehrling muess dreimal frage, was jetzt Priorität het. Am Schluss wird s gliiche Teil doppelt bstellt, en Auftrag verspätet usglieferet oder e Monteur fährt no einisch zum Betrieb zrugg, wil e wichtigi Schraube oder e Massangab g fehlt.
Lean Management wird oft mit grosse Industriekonzern, komplizierte Kennzahle und teure Beratigsprojekt verbunde. Für en Chliibetrieb isch das häufig übertribe. Es brucht weder e monatelangi Six-Sigma-Ausbildig no es riesigs Softwarepaket. Lean fangt viel nüchterner aa: Verschwendig sichtbar mache, Abläuf vereinfachen und jeden Tag e chliini Verbesserig umsetze. Wissenschaftlichi Analysene zur Shopfloor-Steuerig i KMU, wie d Studie vo Chin-Te Lin i Scientific Reports, zeiged, dass unklari Informationsflüss und verdeckti Ineffizienze ganzi Abläuf lahmleged chönd. Genau drum zählt i de Werkstatt Klarheit, nöd Theorie.
Die groesste Zytfresser im Werkstattalltag radikal sichtbar mache
De erscht Schritt isch nöd, sofort e neue Methode z kaufe. De erscht Schritt isch, während ere Schicht genau z beobachte, wo Mitarbeiter Zyt verliered. Im Lean wird das oft als Muda, also Verschwendig, bezeichnet. I ere Schriinerei zeigt sich das zum Biispil durch Holz sueche, unnötigi Wege zur Säge, Wartezyte uf Beschläg oder Nacharbeit, wil e Plan nöd aktuell gsi isch. Im Metallbau sind es häufig fehlendi Profile, unklari Schweissfolge, falsch bereitgstellti Werkzüg oder wiederholti Kontrollen, wo kei Fehler verhindere, sondern nur Unsicherheit verdecke.
Au i de Montage sind die Muster ähnlich. Materialrückläuf sind nöd beschriftet, Reststück verschwinde i verschiedene Ecke und de nächste Auftrag wird erst bearbeitet, wenn de Monteur scho vor Ort isch. Das Team kontrolliert viel, aber weiss trotzdem nöd immer, wo de Auftrag staht. Wichtig isch de Unterschied zwüsche echter Wertschöpfig und Scheinkontrolle: Säged, bohre, schwiisse, hobele, montiere oder passgenau prüefe schafft Wert. Sueche, warte, doppelt erfasse und unnötig transportiere nöd.
| Verschwendig | Typischi Situation im Chliibetrieb | Eifachi Gegenmassnahm |
|---|---|---|
| Wartezyt | Material oder Freigab fehlt | Materialstatus sichtbar mache und Verantwortig kläre |
| Unnötigi Bewegig | Werkzüg und Messmittel sind verteilt | Feschti Plätz und Schattetafle definiere |
| Überbestand | Zu viel Material wird vorsorglich bstellt | Verbrauch und Mindestbestand regelmässig prüefe |
| Fehler und Nacharbeit | Mass, Plan oder Auftrag isch unklar | Kurzi Vorabklärig und sichtbari Prüfpunkt |
| Überbearbeitig | Formular oder Kontrolle bringt kei Nutzen | Nur Information erfasse, wo e Entscheid unterstützt |
Für de Start längt e einfache Beobachtigsliste. Während zwei Stunde wird notiert, wie oft öpper öppis suecht, wartet, zrugglaht oder nachfragt. Es gaht nöd drum, einzelne Mitarbeiter z kontrolliere. Es gaht drum, de Ablauf so z verbessere, dass gueti Arbeit leichter wird. Genau da hilft Lean: De Prozess wird untersucht, nöd de Mensch beschuldigt.
5S ohni Schikane als Fundament fuer ruehigi Handgriff
5S isch e praktische Methode, um Ordnung nöd als einmaligi Frühlingsputzete, sondern als dauerhafte Arbeitsgrundlag z verankere. D fünf Schritt werde oft als Usortiere, Ordne, Subermache, Standardisiere und Selbschtdisziplin erklärt. Im Alltag heisst das: Alles, was nöd regelmässig bruucht wird, chunnt weg oder a en definierte Lagerplatz. Alles, was täglich gebraucht wird, het en klare, sichtbare Ort. Und jede weiss, wie de Zustand nach de Arbeit wieder hergstellt wird.
In ere Schriinerei chönnt das bedeute, dass häufigi Fräser, Bohrer und Messmittel direkt am Arbeitsplatz angeordnet sind, während selteni Spezialwerkzüg separat lagert werde. I de Schlosserei hilft e Schattetafle, wo jede Zange, Schlüssel und Messmittel sini Kontur het. Fehlt öppis, wird das sofort sichtbar. Farbkodierige chönd zusätzlich Bereiche für Montage, Rohmaterial, fertigi Teile und Rückläuf unterscheide. Wichtig isch, dass d Lösig zum Betrieb passt. Zu komplizierti Beschriftige oder ständig wechselndi Regeln werde selber zur Verschwendig.
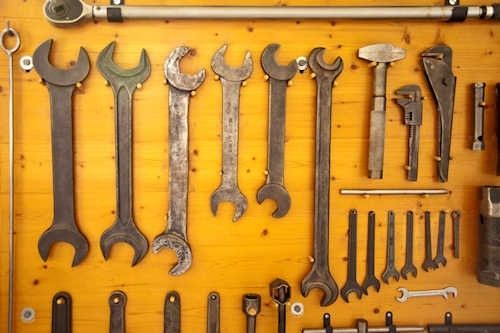
Für e schlanki Umsetzig brucht es kei Kontrollordner. E kurze, gemeinsam beschlosseni Checkliste längt:
- Alles, was am Arbeitsplatz nöd bruucht wird, entferne oder eindeutig verschiebe.
- Werkzüg nach Häufigkeit und Arbeitsablauf aordne, nöd nach zufälliger Verfügbarkeit.
- Bode, Maschine und Ablage sauber mache und gleichzeitig offensichtligi Sicherheitsrisike prüefe.
- Feschti Plätze, Farbcodes und e kurze Rückstellregel definieren.
- Einmal pro Wuche fünf Minute für de gemeinsame Blick uf de Zustand einplane.
Die fünfi Minute sind kei Misstrauensvotum. Si sind e Möglichkeit, Hindernis früh z erkenne. Wenn e Werkzeug immer wieder am falsche Ort landet, isch nöd automatisch de Mitarbeiter s Problem. Vielleicht isch de Platz unpraktisch, d Beschriftig schlecht oder s Werkzeug wird gleichzeitig an zwei Orte bruucht. Genau so entstaht Verbesserig: Beobachte, frage und de Ablauf besser mache. Für Sicherheitsorganisation und klare Verantwortige chönd zwar dütschi Modell wie d BGHM-Initiative Sicher mit System als methodischi Inspiration diene, für Schwiizer Schriinereie und Schlossereie sind jedoch d Leitfäde vo de Suva und d EKAS-Richtlinie 6508 massgebend. Zämme mit Hilfsmittel wie de Suva-Sicherheits-Charta lasst sich d Arbeitssicherheit pragmatisch i d tägliche Werkstattroutine integriere, ohni Bürokratie ufzbaue.
Visuelli Kanban Boards statt unuebersichtliche Softwarepakete
Es Kanban-Board muess nöd digital sii. Für vill Werkstätte funktioniert e Wandtafle mit Steckcharte, Magnet oder beschriftete Kärtli besser als e Software, wo während de Arbeit niemand öffnet. Spalte chönnted zum Biispil „Offe“, „Material abkläre“, „I Bearbeitig“, „Warte uf Freigab“, „Bereit für Montage“ und „Erledigt“ heisse. Jede Auftrag het genau e Karte mit de wichtigste Information: Kunde, Termin, Verantwortliche Person, Materialstatus und allfälligi Hindernis.
De Vorteil isch sofort sichtbar. De Meischter gseht, wo sich Aufträg staued. De Lehrling weiss, was als Nächstes a staht. D Montage gseht, ob e Teil würklich bereit isch oder nur halb fertig. Und wenn e Karte länger i de Spalte „Warte“ steckt, wird nöd erst nach zwei Täg per Mail nachgfragt. De Engpass wird im Team besproche. Das Board isch nöd als Leistungsrangliste gedacht, sondern als gemeinsami Arbeitsübersicht.
- Nur Information uf d Karte schribe, wo für de nächste Schritt relevant isch.
- Pro Auftrag e verantwortliche Person definieren, au wenn mehri Lüüt dra schaffed.
- Wartegründe kurz und konkret notiere, zum Biispil „Beschlag fehlt“ oder „Kundeentscheid offe“.
- Fertig deklarierte Aufträg erst verschiebe, wenn d vereinbarte Prüefpunkt erledigt sind.
- Einmal täglich höchstens wenige Minute investiere, um blockierti Karte z priorisiere.
Digitali Manufacturing-System chönd später sinnvoll werde, vor allem wenn mehri Standorte, komplexi Materialflüss oder viel Reporting nötig sind. Für de chliine Betrieb isch aber e physischi Tafel häufig de schnellschti Start. Entscheidend isch nöd, ob s System modern usgseht, sondern ob alli es bruched. Dass praktische Training und technische Unterstützig für chliini Hersteller wichtig sind, zeigt au d SBA Awards $50 Million to Technical Schools and Community Colleges in Support of Small Manufacturers. De Grundgedanke lässt sich au i de Schwiiz überneh: Erst de Ablauf verständlich mache, denn über Automation rede.
Der 7 Minute Stand up fuer meeh Ruehe und weniger Faeltritt
En tägliche Kurzstamm ersetzt kei Führung und kei sauberi Planung. Er verhindert aber, dass chliini Unklarheite de ganze Tag begleite. De Stand-up findet am Morge direkt vor de Werkstatttafle statt und dauert maximal siebe Minute. Alli bliibed stah, damit s Gespräch fokussiert blibt. Es wird nöd jede Auftrag im Detail diskutiert. Ziel isch, Hindernis sichtbar z mache und d nächschte Schritte z kläre.
Die drei Frage blibed immer gliich:
- Was isch erledigt oder chunt hüt sicher fertig?
- Was staht als Nächstes aa und het Priorität?
- Wo klemmt de Charre, und wer löst das bis wenn?
Wenn es Problem meh als e Minute Erklärung brucht, wird es separat mit de richtige Lüüt klärt. So wird de Pauseruum nöd zum Sitzigsraum und s Team verliert nöd zwanzig Minute mit Nebetheme. Wichtig isch au, dass Hindernis nöd schöngredt werde. En fehlendi Zeichnig, e verspäteti Lieferig oder e unklari Kundenänderig mues früh uf de Tisch. Je früener das passiert, desto günstiger isch d Lösig. Uf de Baustell sind Fehler meistens teurer, wil zusätzligi Fahrte, Wartezyte und Nacharbeit entstönd.
De Stand-up wird am beschte mit ere chliine Massnahm beendet: e Karte verschiebe, en Lieferant aaluege, es Mass verifiziere oder en Entscheid vom Kunde iifordere. So blibt s Gespräch handligsorientiert. Kontinuierlichi Verbesserig funktioniert laut Praxisansätz für Schwiizer KMU vor allem denn, wenn sie als laufendi Routine mit PDCA, 5S und wenigen sinnvolle Kennzahle organisiert wird, nöd als einmaligs Projekt.
Jetzt Schritt fuer Schritt starte und de Werkstattalltag spuerbar entlaste
Lean im Chliibetrieb funktioniert, wenn de Einstieg überschaubar blibt. De ganzi Betrieb uf de Chopf z stelle, bringt Widerstand und Unsicherheit. Besser isch en klar begrenzte Versuch an genau eim Arbeitsplatz oder i ere einzelne Auftragskette. Nach zwei bis vier Wuche zeigt sich meistens, ob d Massnahm wirkli hilft. Gemesse werde chönnt zum Biispil d Suechzyt für Werkzüg, d Anzahl Rückfrage, d Wartezyt uf Material oder d Quote vo Nacharbeit.
- Wähl e Arbeitsplatz mit spürbarem Problem, aber überschaubarem Umfang.
- Beobacht de aktuelle Ablauf und notier drei konkrete Zytfresser.
- Führ e einfache Ordnung, e Kanban-Tafle oder en tägliche Kurzstamm ii, aber nöd alles gleichzeitig.
- Lad d betroffene Mitarbeiter zum Mitentscheide ii und nimm Rückmeldige ernst.
- Prüef nach zwei Wuche, was besser worde isch, und pass d Regel pragmatisch aa.
Fehlerkultur heisst nöd, dass alles erlaubt isch. Sicherheitsvorgabe, Qualitätsstandards und klare Verantwortige blibed verbindlich. Es heisst, dass e Abweichig früh gemeldet werde darf, ohni dass sofort Schuldige gsuecht werde. Wenn Mitarbeiter säged, wo de Ablauf sie behindert, chunt s Wissen det ane, wo d Verbesserig entstaht. Genau das isch de grosse Vorteil vom Chliibetrieb: Entscheidige chönd schnell g falle und Veränderige müend nöd durch fünf Hierarchiestufe.
De nachhaltigi Erfolg chunnt nöd dur es Lean-Buech im Regal und nöd dur e glänzendi Software. Er chunnt dur konsequente Chliinarbeit: Werkzeug zrugg a de richtige Ort, Aufträg sichtbar halte, Hindernis am Morge benenne und jede Wuche e unnötige Schritt entferne. Lieber sauber und verständlich starte als schnäll es System überstülpe. De nächscht Schritt isch eifach: Such hüt e konkrete Zytfresser i diner Werkstatt, mach ihn sichtbar und verbessere genau dä zuerst.